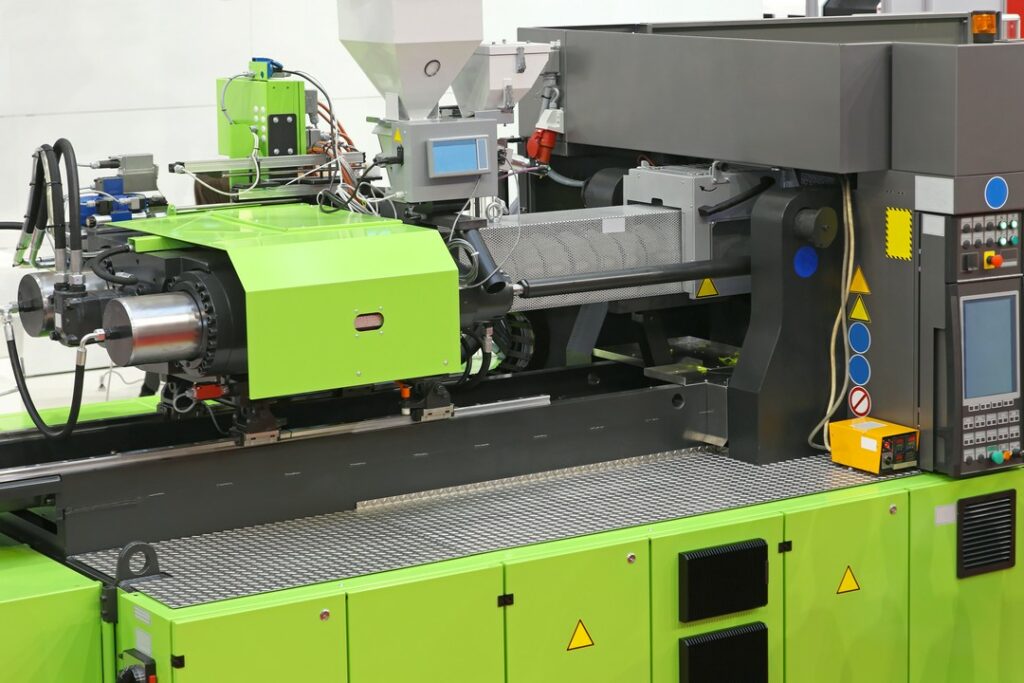
Odbiór formy wtryskowej to moment, w którym założenia projektowe spotykają się z rzeczywistymi warunkami produkcji. Nie wystarczy sprawdzić, czy narzędzie zostało wykonane i czy można zamontować je na wtryskarce. Liczy się przede wszystkim powtarzalność procesu, jakość uzyskiwanych detali oraz zgodność formy z wcześniej ustalonymi wymaganiami. Jak zatem podejść do odbioru, aby ograniczyć ryzyko problemów po uruchomieniu produkcji?
Jak przebiega odbiór formy wtryskowej po produkcji?
Odbiór rozpoczynamy od odniesienia gotowego narzędzia do uzgodnionej dokumentacji i kryteriów technicznych. Sprawdzamy m.in. kompletność formy, jakość elementów formujących, oznaczenia gniazd i obiegów chłodzenia, elementy ruchome oraz sposób mocowania na wtryskarce. Ważna jest również kompatybilność narzędzia z maszyną, na której będzie później pracowało. Następnie przechodzimy do prób technologicznych. Sama poprawność wykonania formy nie przesądza jeszcze o pozytywnym odbiorze – narzędzie musi prawidłowo działać w warunkach odpowiadających przyszłej produkcji. Dlatego weryfikujemy pracę poszczególnych mechanizmów, szczelność układów, przebieg cyklu oraz zachowanie formy podczas kolejnych wtrysków. Dopiero połączenie kontroli technicznej z próbami produkcyjnymi pozwala ocenić, czy narzędzie jest rzeczywiście gotowe do dalszej eksploatacji.
Najważniejsze etapy odbioru technicznego formy
W pierwszej kolejności kontrolujemy zewnętrzne cechy narzędzia i jego przygotowanie do montażu, a po założeniu na wtryskarkę wykonujemy próbę pracy bez tworzywa. Taki cykl jałowy pozwala sprawdzić m.in. ruch wypychaczy, suwaków i innych elementów mechanicznych, działanie napędów, sterowników oraz zabezpieczeń. Kolejnym etapem jest próba wtryskiwania, podczas której obserwujemy napełnianie gniazd, uwalnianie i wypychanie wyprasek, pracę układu chłodzenia oraz rzeczywisty czas cyklu. Jeśli oceniasz formy wtryskowe do tworzyw sztucznych, istotne jest więc nie tylko to, czy powstaje poprawny detal, ale również w jakich warunkach został wykonany. Parametry procesu powinny zostać zapisane, ponieważ później stanowią punkt odniesienia przy uruchamianiu produkcji i kolejnych próbach. W przypadku wykrycia nieprawidłowości forma może wymagać korekty i ponownego testu przed ostateczną akceptacją.
Testy funkcjonalne i analiza próbek referencyjnych
Próba wtryskowa pokazuje, jak forma zachowuje się podczas rzeczywistej pracy, a otrzymane detale dostarczają informacji o jakości procesu. Podczas testów zwracamy uwagę m.in. na równomierność wypełniania gniazd, szczelność formy, odpowietrzenie, skuteczność chłodzenia, sposób wypychania detalu oraz stabilność kolejnych cykli. Równolegle analizujemy wypraski pod kątem wad wizualnych i wymiarowych. Mogą pojawić się m.in. niedolewy, wypływki, zapadnięcia, smugi, przypalenia, przebarwienia, pęknięcia, wypaczenia czy deformacje. Próbka referencyjna stanowi punkt odniesienia dla późniejszej kontroli jakości, dlatego powinna pochodzić ze stabilnego, udokumentowanego procesu. Jeżeli forma jest wielogniazdowa, warto zachować identyfikację gniazda, z którego pochodzi dany detal. Pozwala to później łatwiej wychwycić różnice pomiędzy poszczególnymi gniazdami i ustalić źródło ewentualnej niezgodności.
Jak interpretować wyniki testów i oceniać jakość formy?
Pojedyncza poprawna wypraska nie daje jeszcze pewności, że forma jest gotowa do produkcji seryjnej. Interesuje nas przede wszystkim to, czy narzędzie pozwala uzyskiwać detale o wymaganej jakości w kolejnych cyklach i przy ustalonych parametrach procesu. Kluczowa jest stabilność produkcji, a nie jednorazowy dobry rezultat. Wyniki prób zestawiamy więc z dokumentacją detalu, wymaganiami wymiarowymi, wizualnymi i funkcjonalnymi oraz założonym czasem cyklu. Jeśli pojawiają się niezgodności, trzeba określić ich źródło. Problem może wynikać z konstrukcji detalu, budowy lub wykonania formy, ustawień procesu albo właściwości zastosowanego tworzywa. Dlatego każdej korekcie powinien towarzyszyć kolejny kontrolowany test. W ten sposób możesz sprawdzić nie tylko, czy wada zniknęła, ale również czy wprowadzona zmiana nie wpłynęła negatywnie na inne parametry wyrobu lub pracę narzędzia.
Protokół odbioru formy wtryskowej – co powinien zawierać?
Protokół porządkuje wyniki odbioru i pozwala jednoznacznie określić stan narzędzia w chwili jego przekazania. Powinny znaleźć się w nim dane identyfikacyjne formy i detalu, liczba gniazd, informacje o wykorzystanej wtryskarce i tworzywie, parametry przeprowadzonej próby oraz jej czas i warunki. Dokumentujemy również wyniki kontroli technicznej formy, działanie elementów ruchomych, układów chłodzenia i innych instalacji, przebieg procesu wtryskiwania oraz sposób uwalniania wyprasek. Osobną część stanowi ocena uzyskanych detali wraz z raportami pomiarowymi i odniesieniem do zatwierdzonych próbek. Protokół powinien wskazywać niezgodności, zalecenia, uzgodnione działania korygujące oraz ostateczną decyzję stron: akceptację, odbiór warunkowy albo konieczność wykonania kolejnych poprawek i prób. Wraz z formą warto zachować także aktualną dokumentację techniczną, parametry procesu oraz odpowiednio opisane próbki referencyjne.
Dobrze przeprowadzony odbiór nie jest formalnością kończącą wykonanie narzędzia, lecz praktycznym sprawdzianem jego gotowości do pracy. Łącząc kontrolę techniczną, testy wtryskowe, analizę detali i rzetelną dokumentację, ograniczamy ryzyko problemów podczas późniejszej produkcji. Dzięki temu otrzymujesz nie tylko gotową formę, ale również jasno określony punkt odniesienia dla kolejnych uruchomień, kontroli jakości i ewentualnej diagnostyki.